硅锭截面上的裂纹,可能来自加工,也可能在制样时新引入。面向需要观察硅材料边缘与切割损伤的实验室,本方案采用精密切割、634高硬度热镶嵌和分阶段磨抛,减少观察干扰。
先给边缘稳定支撑,再按表面状态推进,工程师更容易区分前道损伤是否已去除,而不是反复延长抛光。
从切割开始控制崩边和微裂纹
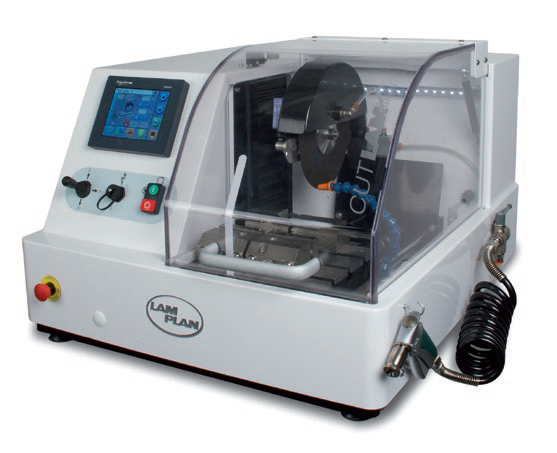
硅锭硬而脆,对切割冲击、局部受力和划痕敏感。采用CUTLAM micro 3.0配金刚石切割片,按负载安排受控进给;轮片具体规格、切割转速与进给值需依据样品确认。不能用过快进给换取表观效率。
块状硅锭按适用性采用热镶嵌
本路线配置PRESSLAM 1.1与Epoxy 634细粉环氧热镶嵌树脂。634属于高硬度热镶嵌体系,用于硬材料及边缘观察方向;实际热压适用性须结合硅锭形态、尺寸和观察要求确认。
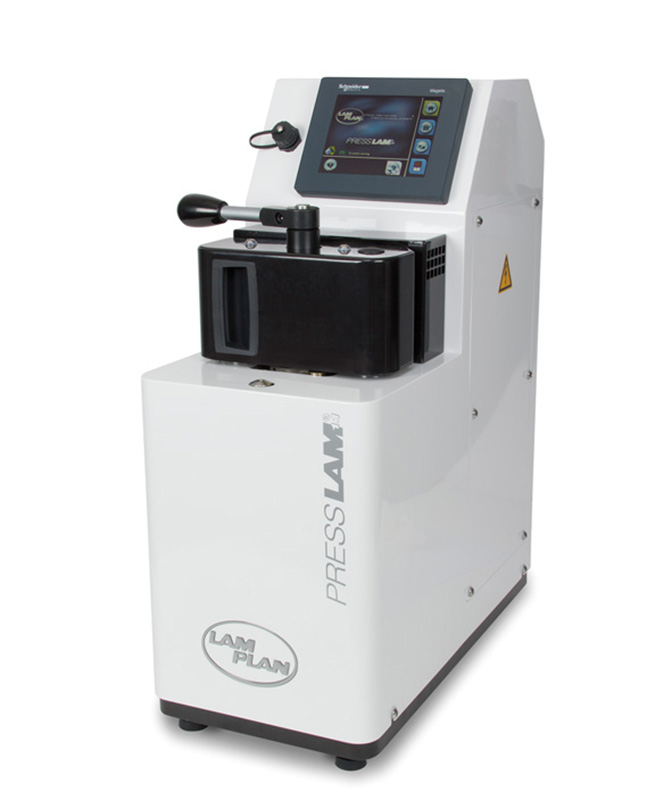
块状硅锭与薄型太阳能电池片不宜混用镶嵌逻辑。确认可承受热压后,再按模具和树脂说明设定;本篇没有温度、压力及实际周期,不能直接套用设备最快周期。
逐步去除切割痕,不在硬脆面引入深痕
切割后先建立平面,去除残留切割损伤。方案只明确LAMPLAN研磨盘,未给出具体盘号和梯度,不能仅凭配图颜色推定可执行流程。
各道处理后检查平面、残留切割痕和边缘微崩裂,确认前道问题已去除,再衔接抛光。
按表面状态使用金刚石与二氧化硅
方案采用TOUCHLAM 4FV3配金刚石抛光液,再以TOUCHLAM 4MP2配FINAL二氧化硅抛光液进行最终整理。4FV3是软长绒布面,使用时仍需控制压力、时间和边缘圆化,不能把它描述成硬质刚性支撑布。
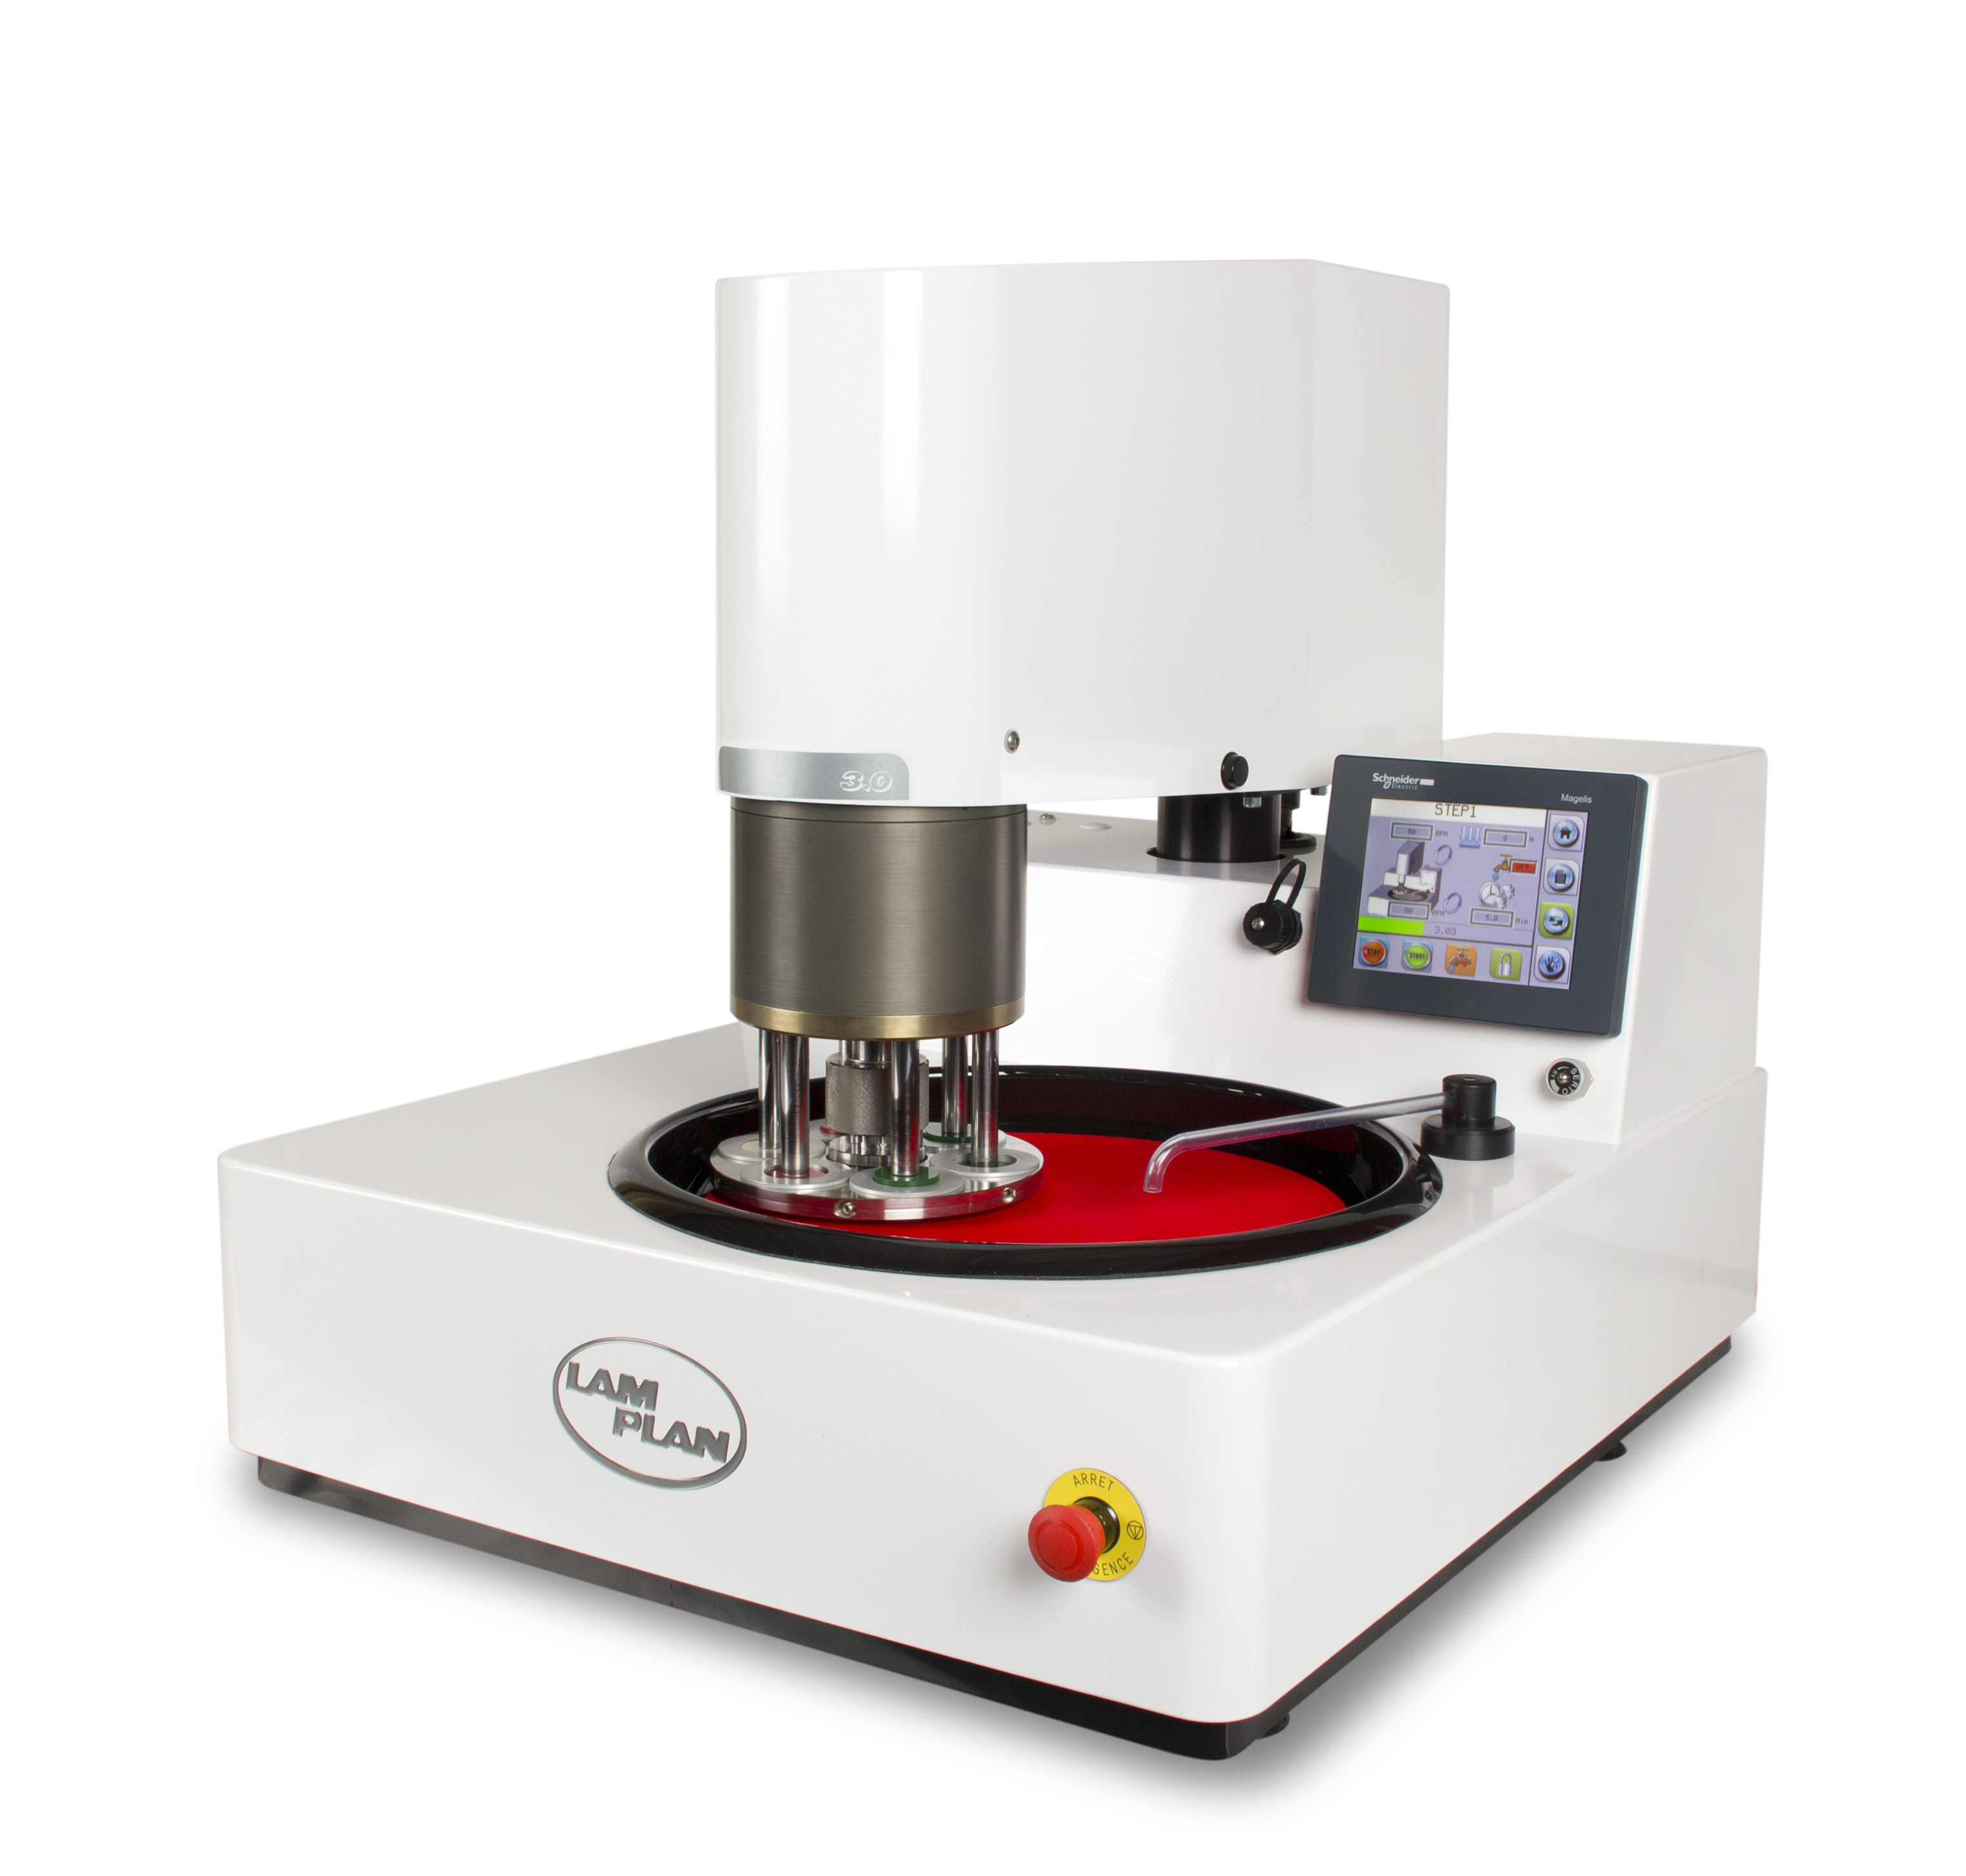
当前资料没有金刚石粒径和各道压力、转速、时间。终抛用于整理细痕和残余表面扰动,不承担大量切割损伤去除。
分别查看表面形貌和衍射条带图样
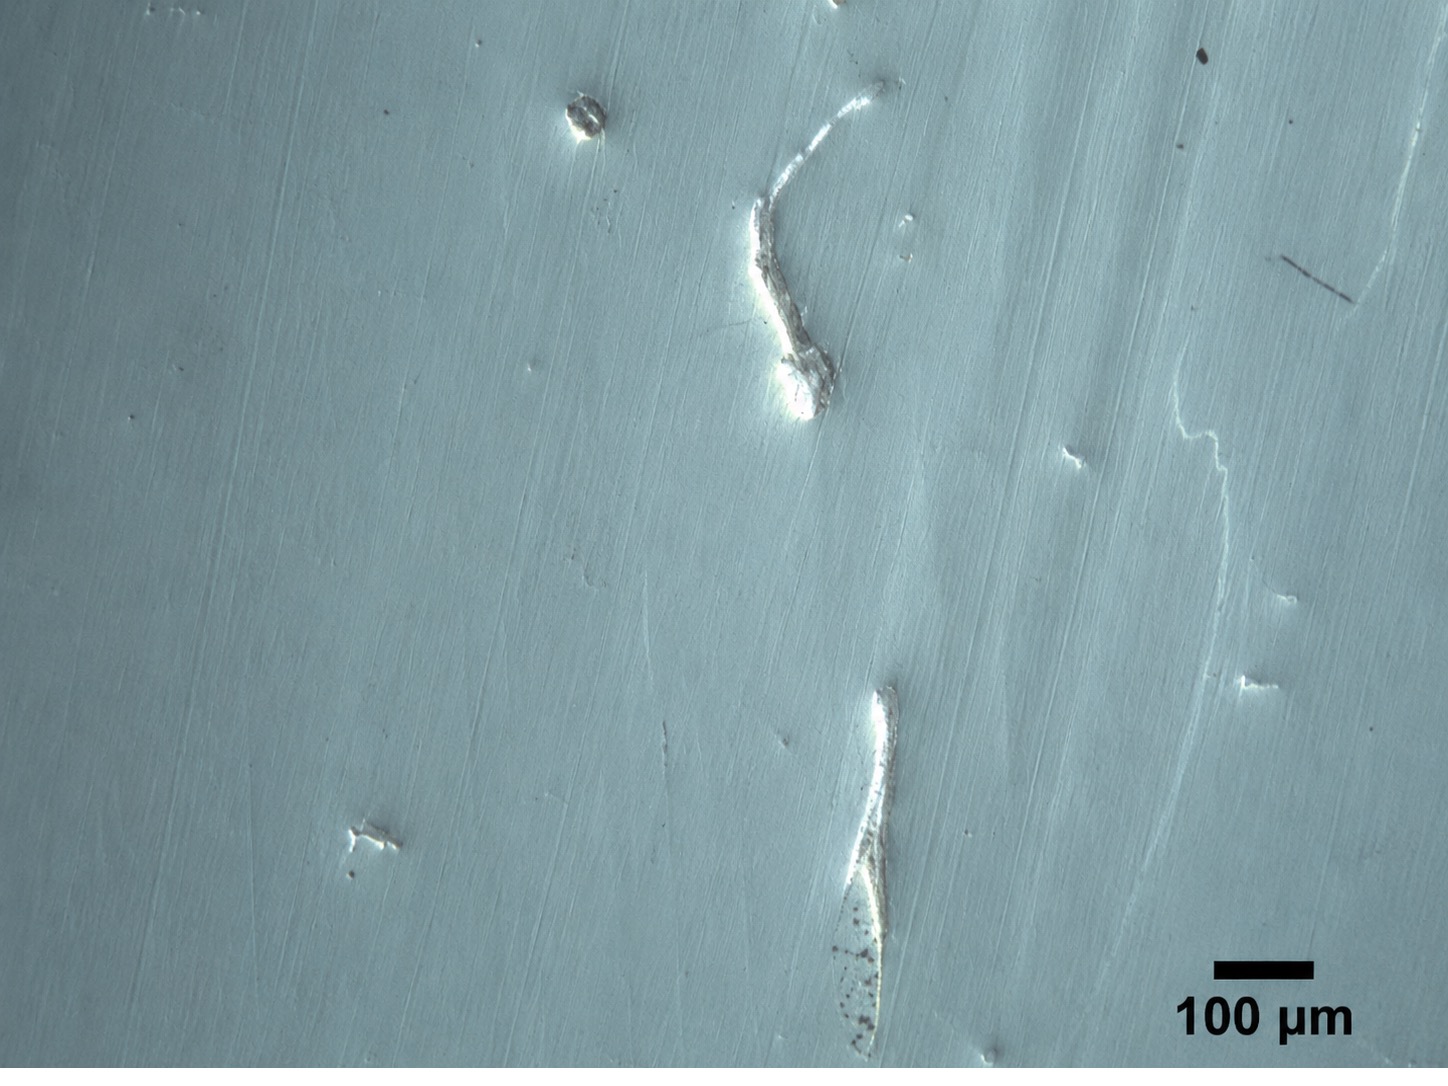
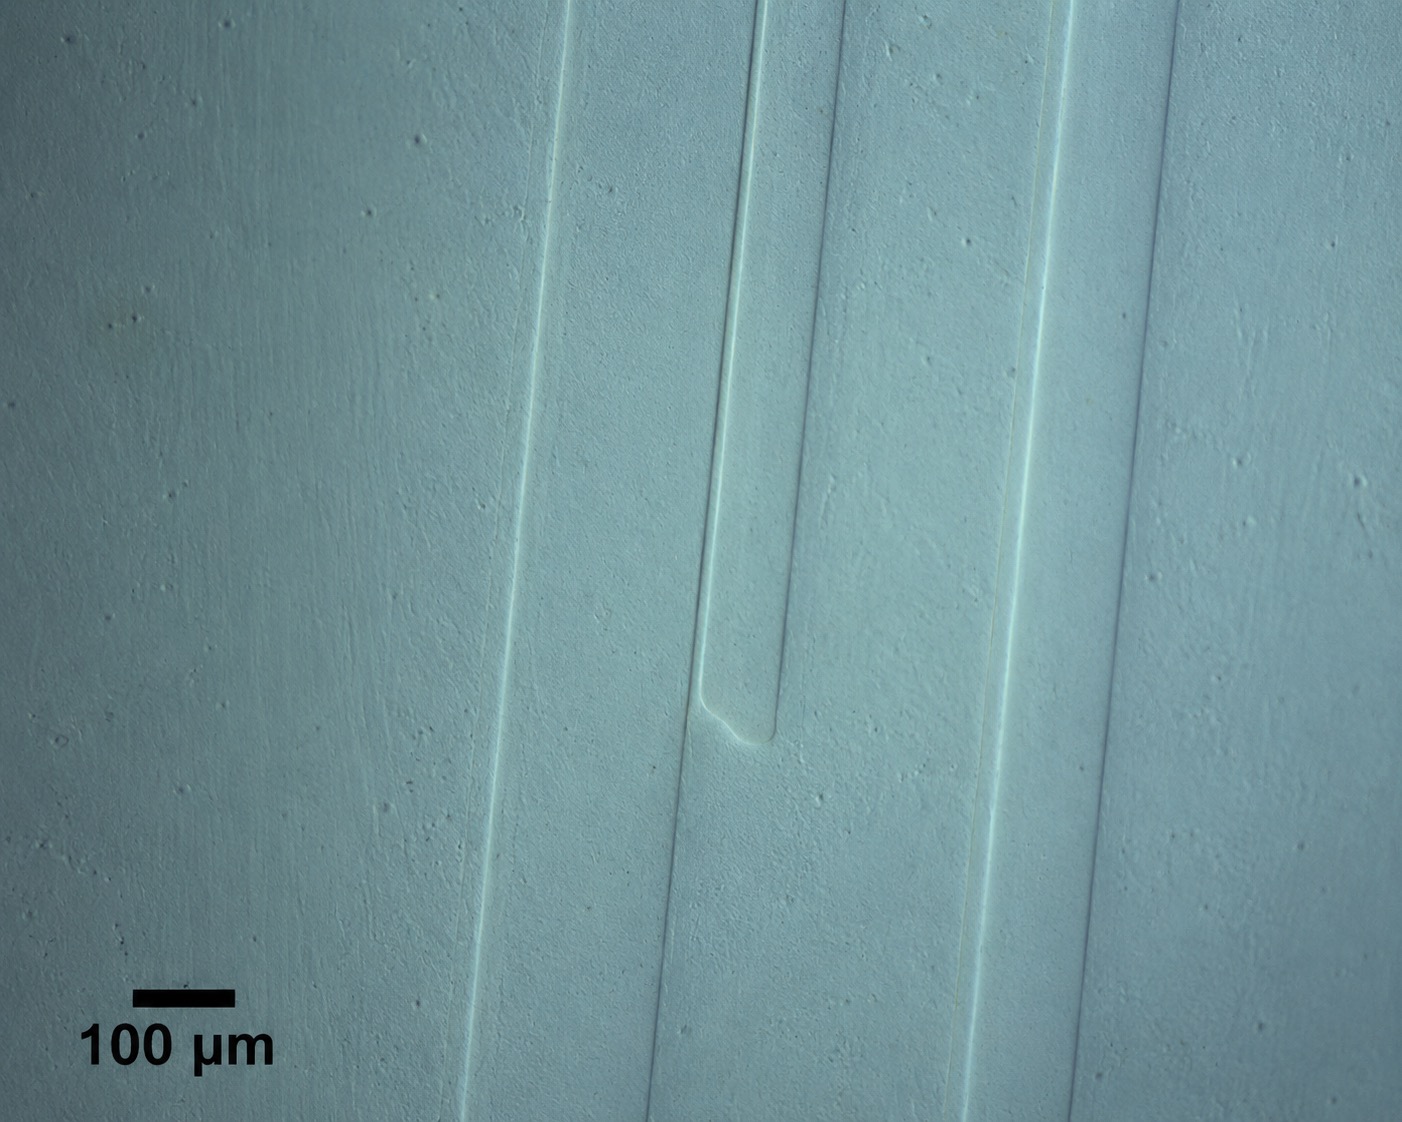

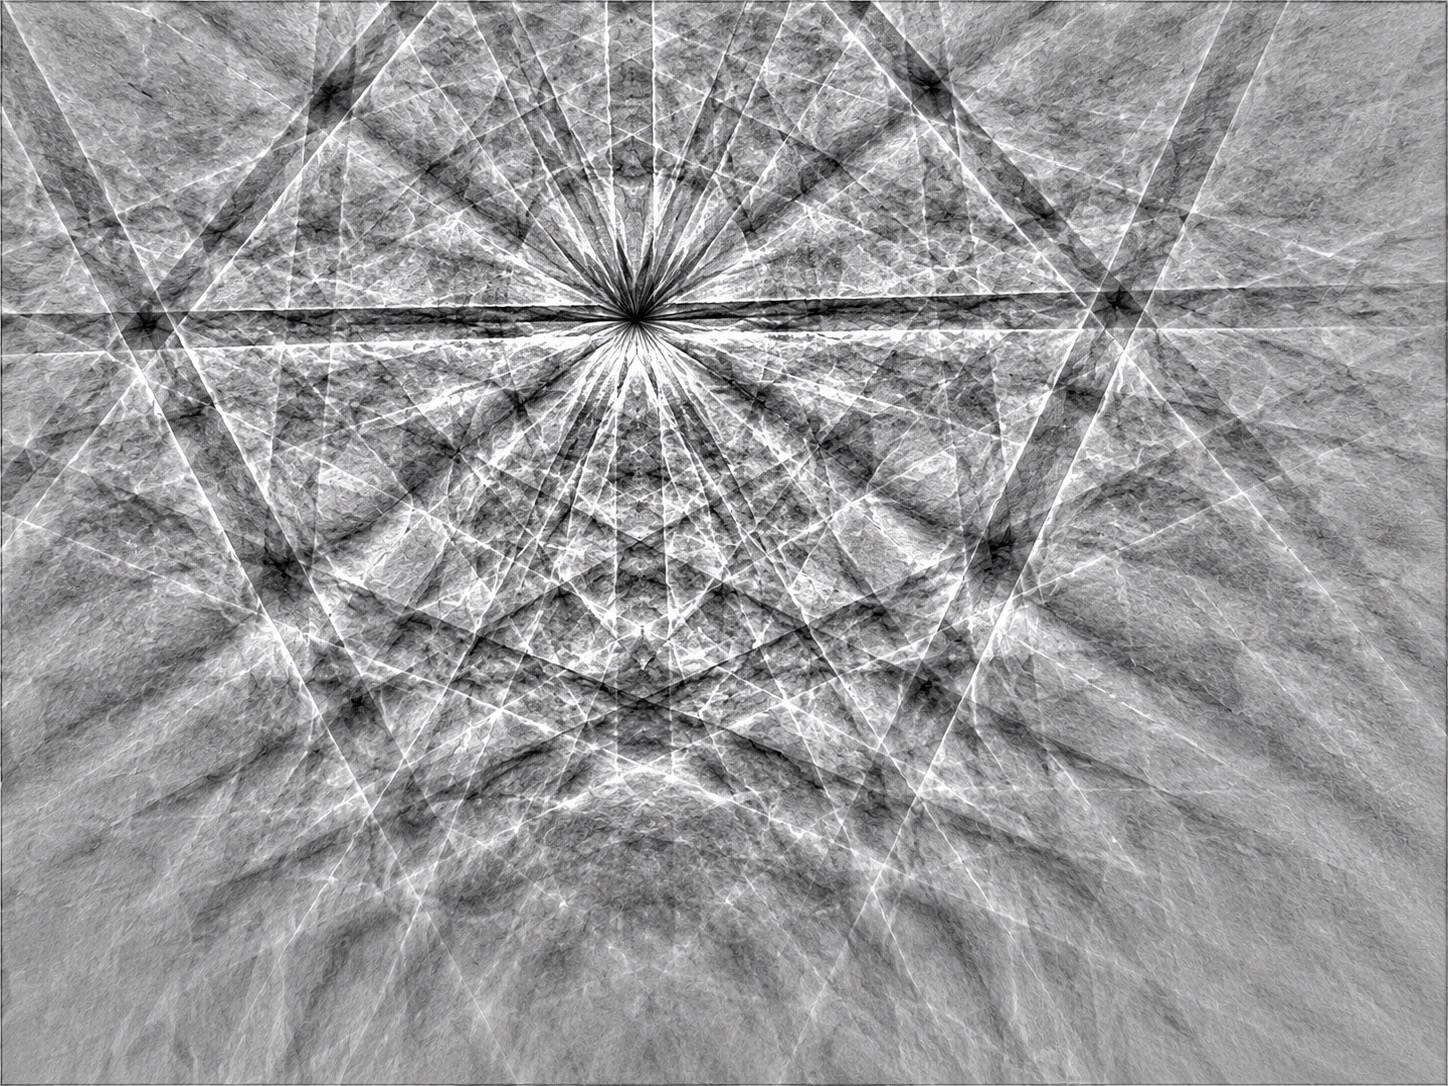
参考图没有与本路线逐项对应的试验编号和测量记录,不能据此宣布损伤层厚度、裂纹深度或制样效率改善。实际样品需保留原始采集与工艺记录。
可向样品评估提供硅锭尺寸、目标边缘和热压限制,先确认634镶嵌适用性,再配研磨与终抛。
