
since 1962
-
金相专用精密切割设备
金相专用高效切割设备
金相专用精密切割轮
金相专用切割冷却液
金相专用高效切割轮
金相专用金刚石切割轮
全自动金相专用多轴切割设备
-
清洁能源冷镶嵌耗材
清洁能源冷镶嵌设备
清洁能源热镶嵌耗材
清洁能源热镶嵌设备
-
金相&切片
专用磨盘
半导体
专用砂纸
切片分析
专用砂纸
金相&切片
专用预抛盘
金相&切片
专用全自动磨抛机
金相&切片
专用简便快速换盘
金相&切片
专用手动磨抛机
-
金相&切片
专用手动磨抛机
金相&切片
专用全自动磨抛机
金相&切片
专用简便快速换盘
金相&切片高浓度单晶金刚石抛光液
金相&切片
专用抛光布
金相&切片高浓度
氧化物抛光液
金相&切片高浓度多晶金刚石抛光液
金相&切片即用型
多晶金刚石抛光液
钛合金低热损伤切割制样(切割篇)
钛合金切割难点在热量控制,切口过热会影响后续金相判断。
案例简介
钛合金导热性差,切割热量容易集中在切口附近。通过合适切割轮、冷却液系统和自动进给控制热输入,可以减少深层热影响,降低后续磨抛修正量。
适用样品:钛合金棒材、板材、焊接件、医疗植入件、航空结构件。
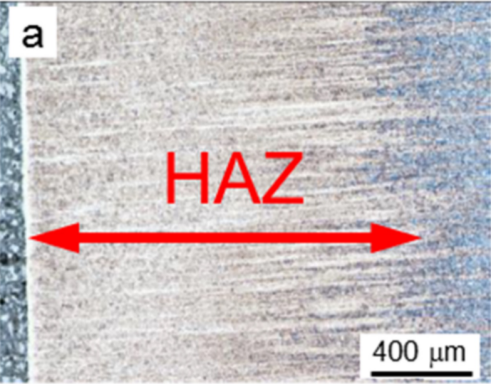
图 1 切割热影响区示例,切口附近可见明显热影响范围
样品情况
钛及钛合金常用于航空、医疗和化工零部件。材料强度高、导热性差,切割时热量不容易快速带走。切割轮不匹配、进给过快或冷却不足时,样品表层会出现过热、变色、毛刺和组织变形,后续金相观察容易受到干扰。
这类样品制样的重点是减少切口热影响。前段切割损伤越少,后续磨抛需要去除的表层越薄,组织观察也更稳定。
切割难点
钛合金切割过程中容易出现局部温升。热影响区一旦进入较深位置,后续研磨要花更多时间修正,晶粒、相组织和加工变形层也可能被制样痕迹干扰。
厚截面钛合金样品还需要稳定夹持和持续冷却。人工推进速度波动时,切割轮和样品接触状态不稳定,局部过热风险会增加。
推荐切割方案
中小尺寸钛合金样品可使用 CUTLAM 3.1,大尺寸或厚截面样品可使用 CUTLAM 4.0。切割时选择适合钛合金的切割轮,配合冷却液系统持续带走热量。
自动进给可以保持稳定切割速度,减少人工推进带来的局部波动。切割参数稳定后,切口热影响更可控,后续制样效率也更稳定。
切割后观察价值
切割后如果热影响控制得好,后续研磨抛光只需要去除较薄表层,就能进入稳定观察面。该方案适合钛合金棒材、板材、焊接件、医疗植入件、航空结构件和对热损伤敏感的金属样品。
推荐设备:CUTLAM 3.1

图 2 推荐设备:CUTLAM 3.1
CUTLAM 3.1 适合中小尺寸金属样品和对热损伤敏感的材料。自动进给可以保持稳定切割速度,冷却液系统帮助带走切口热量,减少局部过热。
用于钛合金、焊接件和热影响敏感样品时,稳定的切割参数有助于控制切口表层损伤。切割面更稳定,后续研磨抛光需要去除的损伤层更少,组织观察也更可靠。
