
since 1962
-
金相专用精密切割设备
金相专用高效切割设备
金相专用精密切割轮
金相专用切割冷却液
金相专用高效切割轮
金相专用金刚石切割轮
全自动金相专用多轴切割设备
-
清洁能源冷镶嵌耗材
清洁能源冷镶嵌设备
清洁能源热镶嵌耗材
清洁能源热镶嵌设备
-
金相&切片
专用磨盘
半导体
专用砂纸
切片分析
专用砂纸
金相&切片
专用预抛盘
金相&切片
专用全自动磨抛机
金相&切片
专用简便快速换盘
金相&切片
专用手动磨抛机
-
金相&切片
专用手动磨抛机
金相&切片
专用全自动磨抛机
金相&切片
专用简便快速换盘
金相&切片高浓度单晶金刚石抛光液
金相&切片
专用抛光布
金相&切片高浓度
氧化物抛光液
金相&切片高浓度多晶金刚石抛光液
金相&切片即用型
多晶金刚石抛光液
树脂与样品之间出现缝隙分层
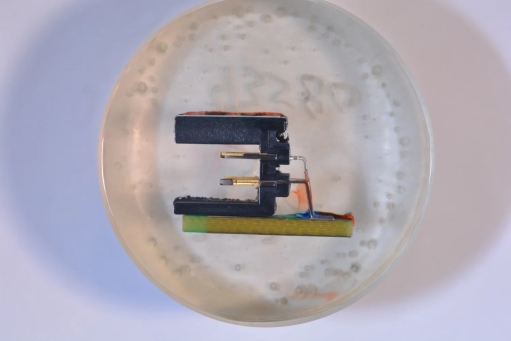
图示:电子连接器透明冷镶嵌定位与树脂包覆状态参考图。
常见问题
样品固化后看似已经固定,但磨抛或腐蚀后,样品与树脂之间出现细缝、分层、边缘渗液或界面污染。对连接器、焊点、PCB 通孔、镀层和多材料结构来说,这类缝隙会直接影响边缘观察。
问题发生的原因
缝隙通常不是单一原因造成。树脂固化收缩偏大,会把原本贴合的界面拉开;树脂流动性不足,不能充分进入边缘细节、微孔和倒扣位置;树脂与样品之间的抗剥离强度不够,后续磨抛剪切力会把界面进一步拉开。若样品孔隙中残留空气,固化后也会形成空洞,最终表现为分层或边缘保护不足。
解决方向
|
先让树脂在固化前充分进入边缘、微孔和界面位置,再控制固化收缩和界面脱开风险。对多层结构、孔隙结构或界面复杂的样品,应把树脂渗入、排泡和固化过程分开处理,并配合真空或压力锅提高贴合度。 |
解决方案
|
推荐使用 GP9040-L 光固化透明冷镶嵌树脂,并配合抽真空机或压力锅。GP9040-L 是单组份体系,不需要粉液配比,不照灯不固化,可以把操作时间拉长,让树脂先完成渗入、排泡和定位,再进行固化。对多材料界面、陶瓷与金属结合区、电子封装和微小间隙样品,可先通过抽真空排出孔隙中的空气,再通过压力锅改善树脂与样品表面的贴合状态,最后采用分段式光固化,降低固化后产生缝隙和分层的风险。 |
