
since 1962
-
金相专用精密切割设备
金相专用高效切割设备
金相专用精密切割轮
金相专用切割冷却液
金相专用高效切割轮
金相专用金刚石切割轮
全自动金相专用多轴切割设备
-
清洁能源冷镶嵌耗材
清洁能源冷镶嵌设备
清洁能源热镶嵌耗材
清洁能源热镶嵌设备
-
金相&切片
专用磨盘
半导体
专用砂纸
切片分析
专用砂纸
金相&切片
专用预抛盘
金相&切片
专用全自动磨抛机
金相&切片
专用简便快速换盘
金相&切片
专用手动磨抛机
-
金相&切片
专用手动磨抛机
金相&切片
专用全自动磨抛机
金相&切片
专用简便快速换盘
金相&切片高浓度单晶金刚石抛光液
金相&切片
专用抛光布
金相&切片高浓度
氧化物抛光液
金相&切片高浓度多晶金刚石抛光液
金相&切片即用型
多晶金刚石抛光液
树脂与样品之间出现缝隙
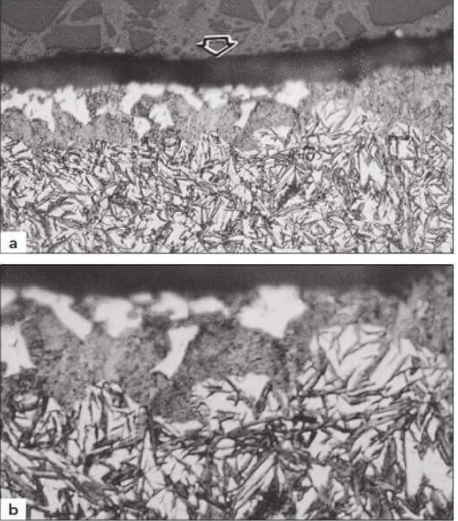
图示:树脂与样品边缘出现收缩缝的参考图。
常见问题
热镶嵌后样品与树脂之间出现缝隙。后续磨抛、清洗或腐蚀时,缝隙中容易残留抛光液、腐蚀液或碎屑,造成边缘污染、边界不清和判断误差。
问题发生的原因
热镶嵌树脂在加热加压过程中需要充分软化、流动并贴合样品边缘。如果设备实际温度、压力或保温时间不足,树脂流动不充分,细小结构和边缘位置就无法被完全填充。若树脂本身附着性和抗剥离强度不足,磨抛剪切力会进一步把界面拉开,形成更明显的缝隙。
解决方向
|
不要只从外观判断样块是否成型,应同时检查温度、压力、加热时间和树脂流动性。对边缘和细节要求高的样品,应提高树脂在热压过程中的贴合能力,并选择附着性更好的热镶嵌树脂。 |
解决方案
|
建议使用 PRESSLAM 1.1 的高流动性模式,并配合附着性更好的热镶嵌树脂。高流动性模式有利于树脂更充分地填充样品周围区域,减少边缘空隙;稳定的温度、压力和时间控制可提高树脂成型一致性。对缝隙反复出现的样品,应同时检查样品表面清洁度、模腔尺寸、树脂类型和现有设备实际温度是否达到要求。 |
