
不锈钢金相制样案例(抛光篇)

图1 不锈钢组织示例。
不锈钢抛光承接Silver预磨表面,重点是把9 μm预磨纹、3 μm细纹和终抛表面逐步稳定下来。常规批量样品适合用MASTERLAM 1.0配合DISTRILAM完成。
|
案例设定 |
内容 |
|
适用样品 |
奥氏体不锈钢、铁素体不锈钢、双相不锈钢及常规不锈钢焊接截面。 |
|
前道状态 |
CAMEO DISK Silver + NEODIA F 9 μm预磨完成。 |
|
抛光配置 |
MASTERLAM 1.0 中央压力自动磨抛机 + TOUCHLAM 2TT1(NEODIA F 9 μm);TOUCHLAM 2TS3(NEODIA F 3 μm);TOUCHLAM 4MP2(ALPLAN 0.05 μm)。 |
不锈钢抛光控制重点
|
控制重点 |
样品状态 |
抛光目标 |
|
细划痕收敛 |
9 μm预磨纹需要稳定过渡到3 μm。 |
主抛和细抛逐步收干净。 |
|
组织边界清楚 |
晶界、相界和夹杂物位置需要稳定显现。 |
抛光后表面干净,后续腐蚀更可控。 |
|
批量结果一致 |
同批样品要减少人工滴液差异。 |
用DISTRILAM固定供液节奏。 |
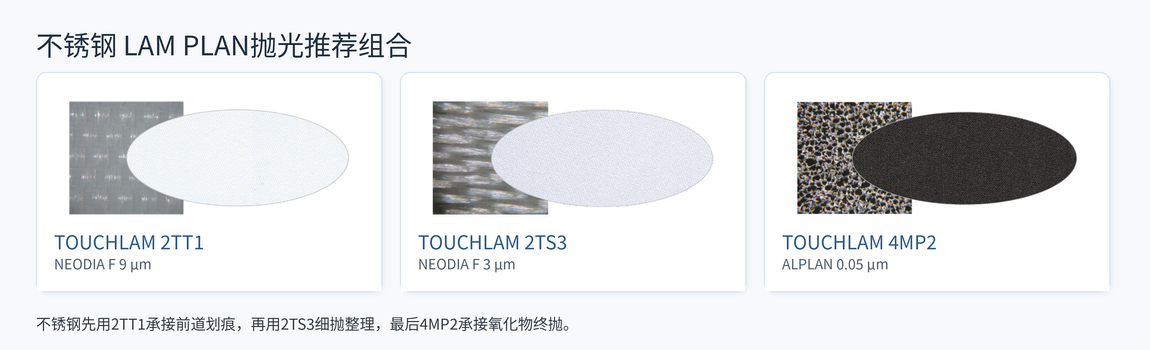
图2 不锈钢抛光阶段推荐耗材组合。
耗材配置与样品控制
|
控制重点 |
推荐型号 |
耗材特点 |
制样表现 |
|
主抛承接 |
TOUCHLAM 2TT1 + NEODIA F 9 μm |
塔夫绸合成纤维,适合韧性材料和难抛材料粗抛,通常配6-15 μm金刚石液。 |
前道划痕继续收敛,表面状态进入下一道。 |
|
精抛整理 |
TOUCHLAM 2TS3 + NEODIA F 3 μm |
薄型缎纹天然纤维,适合保持夹杂物、边缘和组织细节。 |
前道划痕继续收敛,表面状态进入下一道。 |
|
细抛整理 |
TOUCHLAM 4MP2 + ALPLAN 0.05 μm |
厚型微孔聚氨酯泡沫,适合固定流程和重复样品的最终抛光。 |
不锈钢先用2TT1处理韧性材料主划痕,再用2TS3保持夹杂物和边缘,最后4MP2承接氧化物终抛。 |

图3 不锈钢抛光阶段推荐设备与起始参数。
设备配置与工艺控制
|
控制重点 |
MASTERLAM 1.0 + DISTRILAM特点 |
起始设置 |
制样表现 |
|
批量压力一致 |
中央压力自动加载,同批样品受力一致;压力自动补偿让接触压力保持连贯。 |
推荐300 mm盘面;10-20 N/样;120-150 rpm。 |
主抛、细抛和终抛节奏保持一致。 |
|
抛光液供给稳定 |
DISTRILAM按设定节奏供给NEODIA F和ALPLAN。 |
少量连续供液,分道设置。 |
布面状态更稳定,抛光液用量更可控。 |
|
同机完成 |
研磨和抛光可在同一台自动机完成。 |
换布换液后继续抛光程序。 |
现场流程更简单,批量重复性更好。 |
MASTERLAM 1.0重点说明
|
MASTERLAM 1.0 + DISTRILAM:批量抛光和稳定供液 不锈钢抛光更看重批量稳定和供液一致。MASTERLAM 1.0推荐使用300 mm盘面,固定中央压力和转速,压力自动补偿维持设定压力,1 N步幅让压力设定更细。DISTRILAM按设定节奏供给NEODIA F和ALPLAN,让布面湿润状态保持稳定,减少人工补液差异。 |
LAM PLAN抛光路线
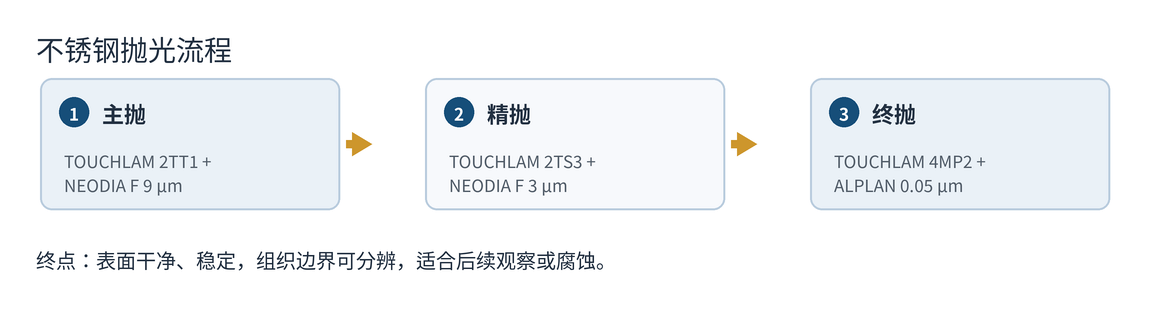
图4 不锈钢抛光阶段流程。
|
步骤 |
确定耗材 |
起始参数 |
过程观察 |
控制动作 |
|
主抛 |
TOUCHLAM 2TT1 + NEODIA F 9 μm |
150 rpm / 20 N/样 / DISTRILAM少量供液 / 90-120 s |
韧性基体的主划痕开始收敛。 |
表面均匀后进入2TS3精抛。 |
|
精抛 |
TOUCHLAM 2TS3 + NEODIA F 3 μm |
130 rpm / 15 N/样 / DISTRILAM少量供液 / 60-90 s |
夹杂物和边缘状态保持清楚。 |
清洗后进入最终抛光。 |
|
终抛 |
TOUCHLAM 4MP2 + ALPLAN 0.05 μm |
120 rpm / 10 N/样 / DISTRILAM少量供液 / 60-90 s |
表面洁净稳定。 |
充分冲洗后进入观察。 |
前道研磨承接
|
研磨步骤 |
确定耗材 |
起始参数 |
进入抛光时的状态 |
|
平面磨 |
CAMEO DISK Platinium 3 |
220 rpm / 25 N/样 / 60 s |
主划痕收敛,表面形成连续平面。 |
|
细磨 |
CAMEO DISK Platinium 4 |
220 rpm / 25 N/样 / 45 s |
前道划痕变浅,平面保持连续。 |
|
预磨 |
CAMEO DISK Silver + NEODIA F 9 μm |
180 rpm / 20 N/样 / 90 s |
9 μm预磨纹稳定,表面可承接抛光。 |
